应用工况:灰尘
行业分类:冶金
应用描述:
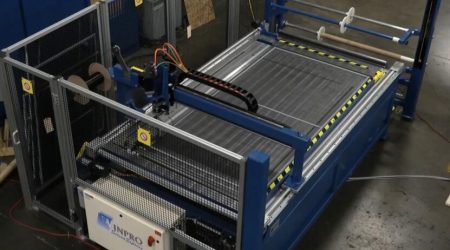
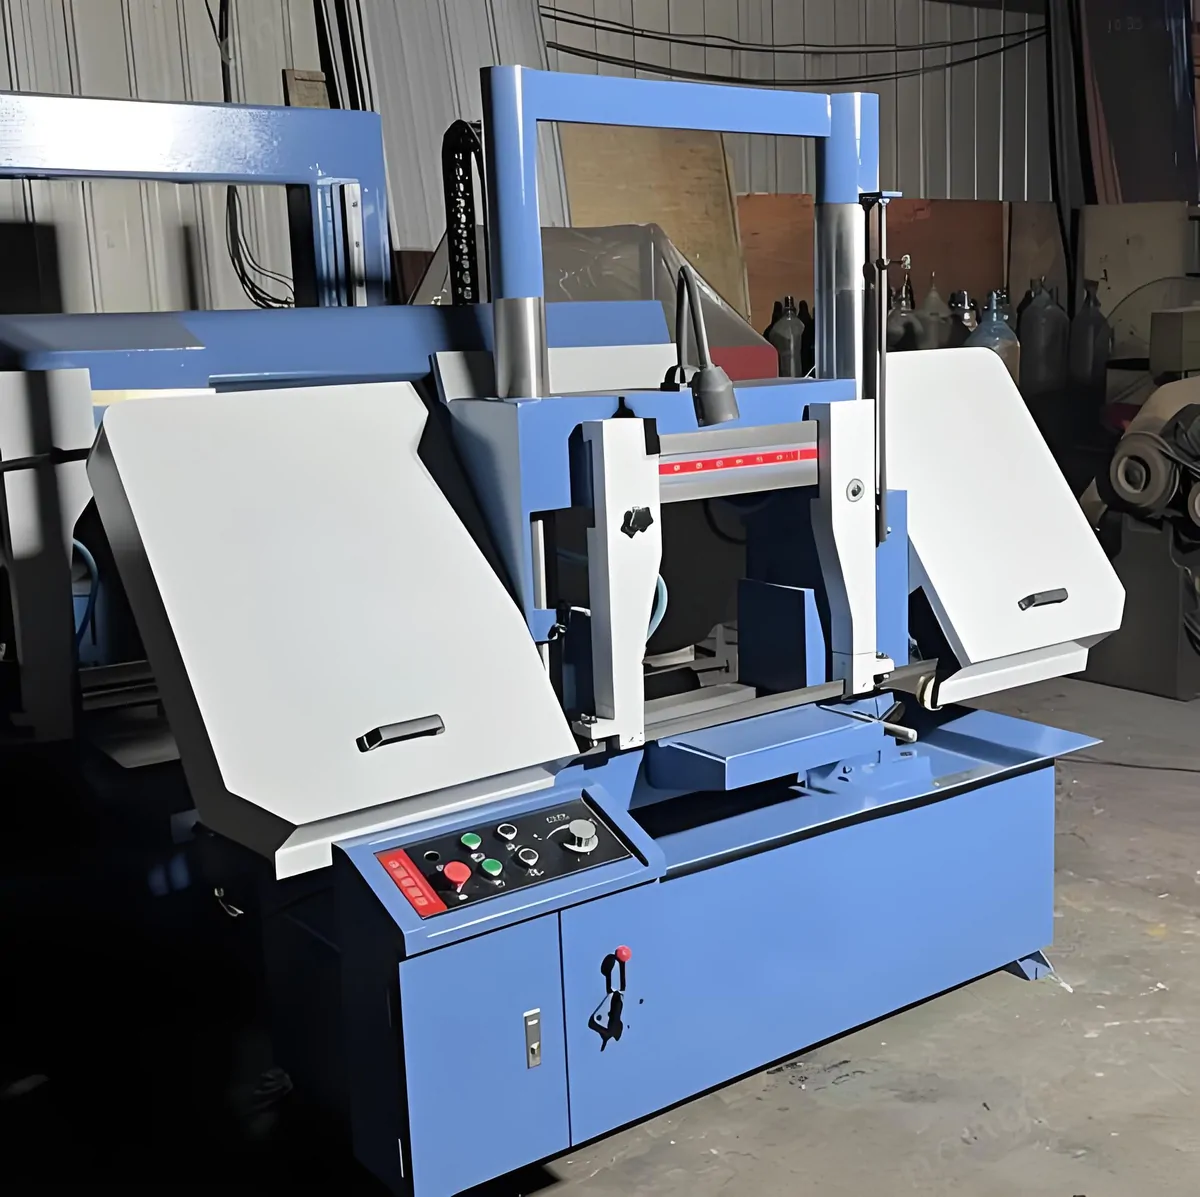
锯床,锯屑横飞+切削液喷淋+机体振动+长行程进给
一、行业痛点:锯床现场是导轨的「重灾区」
锯床的工作环境几乎是直线导轨能遇到的最恶劣组合:锯屑横飞、切削液持续喷淋、机体本身振动、还要满足长行程进给。四件事叠加,对导向系统提出了四项要求:
· 灰尘大。锯屑、铝屑、玻璃粉颗粒硬度高、棱角锋利,一旦进入滚动体与滚道之间,就形成磨料磨损,间隙快速变大。
· 水直冲。切削液带腐蚀性且持续喷淋,轨道面与密封件长期浸泡,锈蚀与密封失效接踵而至。
· 需要抗安装面差。锯床机架多为焊接结构,焊后变形量大,安装基准面平面度先天不足。
· 需要抗微振。锯切过程存在持续振动与切削反力,导向机构必须抗翻转、抗松动。
滚珠线轨在这里的典型失效路径是:碎屑进入滑块腔体 → 与润滑脂混合成研磨膏 → 滚动体卡滞、滚道压伤 → 整只滑块报废。现场反馈,滚珠线轨在锯床工况下平均约三个月就会卡死一次,且每次都要拆整根轨。
二、智鑫航解决方案:防喷淋不锈钢滚轮 + 不锈钢导轨
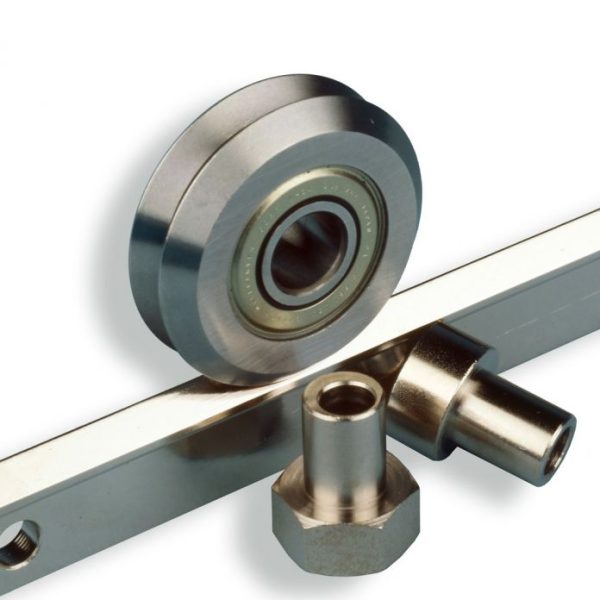
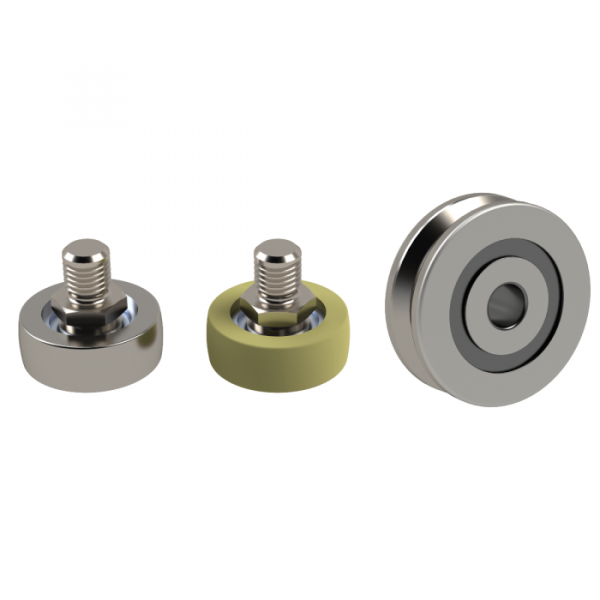
针对锯床的粉尘-喷淋-振动复合工况,方案采用智鑫航防喷淋不锈钢滚轮配不锈钢导轨:
· 自清洁刮屑:90° V 型滚轮转动时存在速度梯度,能把锯屑、铝屑、玻璃粉从 V 面刮出去,颗屑不被滚压、不进入轨道。
· 滚动体隔离:滚轮轴承腔体做密封处理,锯屑进不到滚道;相比之下滚珠滑块一旦碎屑进腔就会混脂卡死,这正是锯床现场失效最集中的环节。
· 切削液不敏感:不锈钢轨道配合防喷淋滚轮,长期接触切削液不锈蚀、密封不失效。
· 抗安装面差:锯床机架焊后铣平即可安装,无需研磨到高平面度;长行程拼接对接也比滚珠线轨容易,过缝顿挫小。
· 可脱轨维护:卡屑严重或更换锯片时,整只滑座可直接抬下;单颗滚轮约 10 分钟即可更换,不必拆整根导轨。
· 抗微振:V 型线接触相比脚轮或圆轨更抗翻转,适合锯切过程的持续微振;需注意其刚性低于滚珠线轨,重切削产生的大反作用力不宜由滚轮导轨单独承担,应由机架结构件承载。
三、客户获益
选智鑫航防喷淋不锈钢滚轮导轨,锯床用户可以拿到一组实实在在的对比:锯屑刮得进、冷却液泡不锈、焊接机架直接安装不用研磨、万一卡死把整只滑座抬下、10 分钟换一颗滚轮。
而滚珠线轨在锯床现场平均约 3 个月就会卡死一次;滚轮导轨方案实际使用两年无需拆检维护,停机损失与备件成本同步下降。