行业:自动化 工况:粉尘

一、陶瓷印花车间的工况,粉和水雾一起上
陶瓷印花车间的环境比一般自动化产线复杂:釉粉、色料粉尘持续飞溅,还伴随少量清洗水雾,设备需要环形连续循环运转,对运行平稳性和定位精度要求很高。传统滚珠导轨在这里容易出现几类问题:
1. 粉料侵入滚道。釉粉和色料颗粒被带入滚珠与沟槽之间,形成磨粒磨损,运行阻力逐渐上升。
2. 环形拼接积粉。环形导轨需要拼接过渡,接缝位置极易积粉卡滞,造成运行抖动。
3. 印花对位失准。导向副一旦抖动或偏移,印花图案就会错位,次品率上升,直接吃掉产线效益。
4. 维护频次高。频繁停机清理粉尘,制约整线产能,清理动作还会带来二次扬尘。
这个场景需要的是一套能自排粉、过渡顺滑、长期保持平稳的环形导向方案,而不是单纯提高导轨精度等级。
二、智鑫航滚轮导轨的适配方案
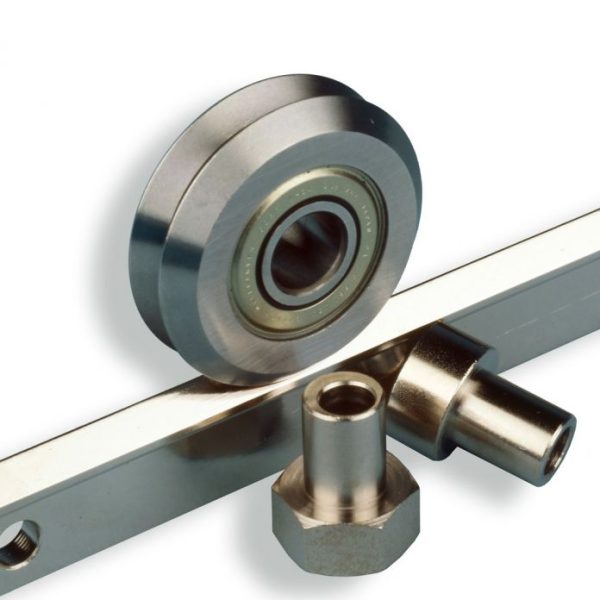
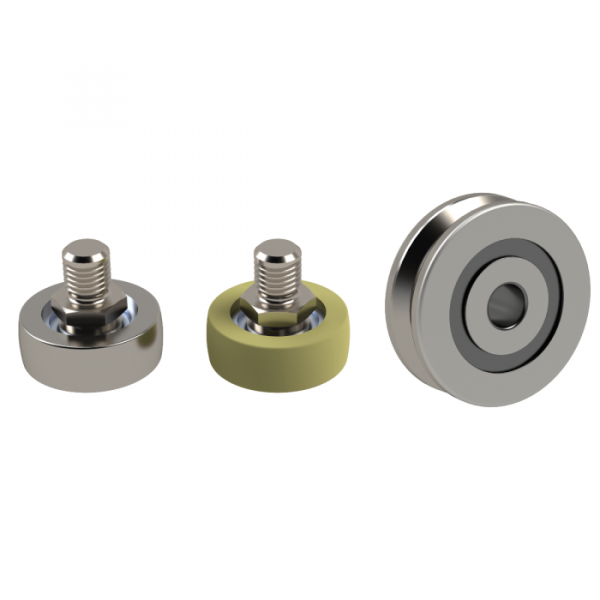
V 型滚轮环形结构。滚轮与轨道的 V 型接触形式自带排粉效果,粉尘不容易在滚动副内滞留堆积,减少磨粒磨损。
拼接过渡顺滑。环形拼接位置经过过渡处理,滚轮通过接缝时不产生明显冲击和卡顿,适合连续循环运转。
运行振动小。滚动接触平稳,转盘运转抖动小,有利于保障印花对位精度,降低图案错位造成的次品。
耐受粉料与水雾。可承受陶瓷车间粉料、水雾环境下的长期持续运转,减少日常清理维护工作量。
三、客户获益
稳定控制印花对位精度,降低产品不良率;减少导轨卡滞故障,缩短停机维护时长,提升整条陶瓷印花产线的连续运行效率。产品维护简单,有效降低运维人工与备件成本。
陶瓷印花是典型的“粉尘+连续节拍”场景,导轨只要抖一下、卡一下,损失就会体现在印花图案和次品率上。智鑫航滚轮导轨通过环形自排粉结构和顺滑拼接,为多粉尘环形输送场景提供了一套稳定、好维护的导向方案。