行业:玻璃加工 工况:粉尘,重载
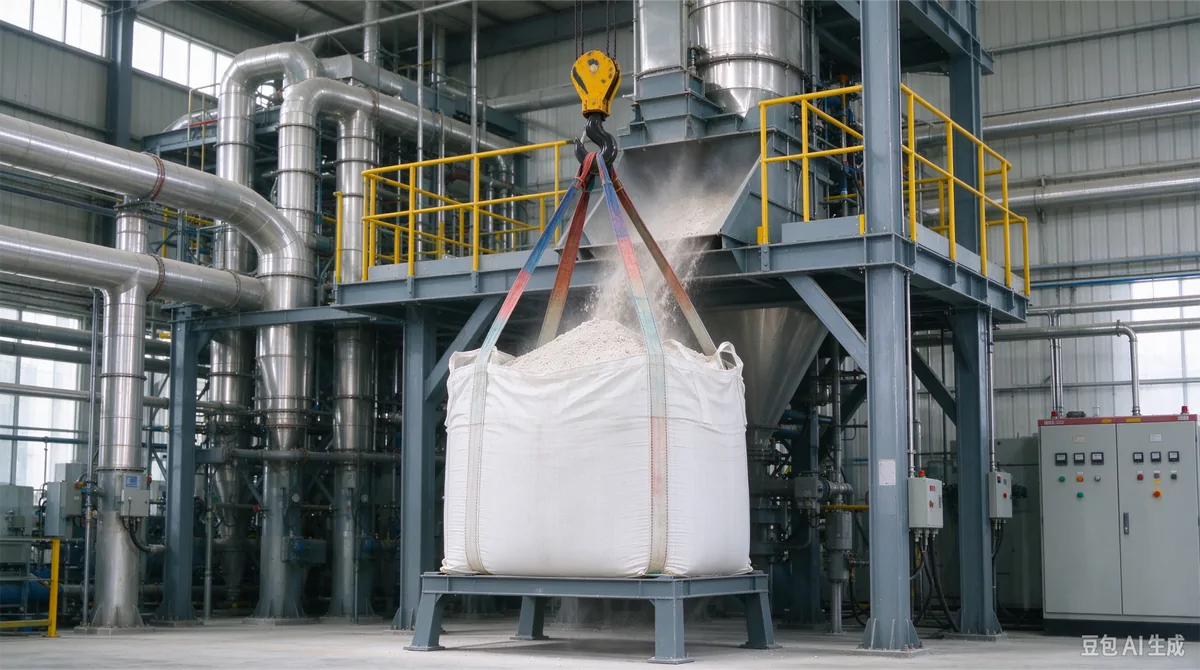
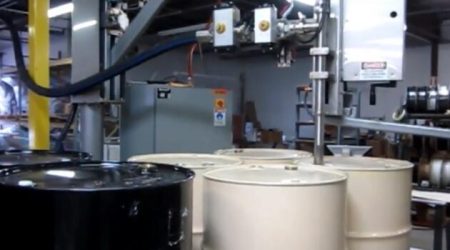
一、玻璃原料投料现场,导轨在“吃粉”
玻璃原材料输送投料现场,空气中充满硬质矿粉颗粒,设备承载载荷又大。对导向副来说,这是粉尘磨损和重载稳定性的双重考验:
1. 粉尘堆积。传统滚珠导轨的滚道容易堆积原料粉尘,颗粒物卡入滚动副后,会快速造成磨损,运行逐渐发涩、卡顿。
2. 润滑受限。这类工况很难持续补加润滑,而油脂一旦黏附粉料,就会形成油泥,反而加剧导轨失效。
3. 维护频繁。设备需要频繁停机拆解清理、更换滑块,原料输送流程被反复打断,备件和维保成本居高不下。
4. 重载导向不稳。玻璃原料输送设备的载荷较大,导轨不仅要耐磨、耐脏,还要在重载下保持稳定的导向刚性和运行平顺性。
粉尘、润滑、重载三个问题相互叠加,靠提高润滑频率或加装防尘罩很难彻底解决,关键还是导向结构本身要能适应脏工况。
二、智鑫航滚轮导轨的适配方案
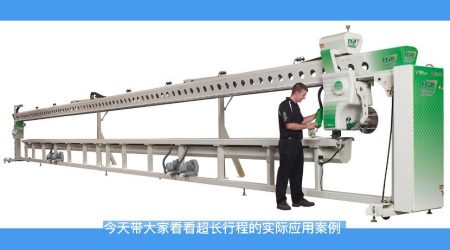
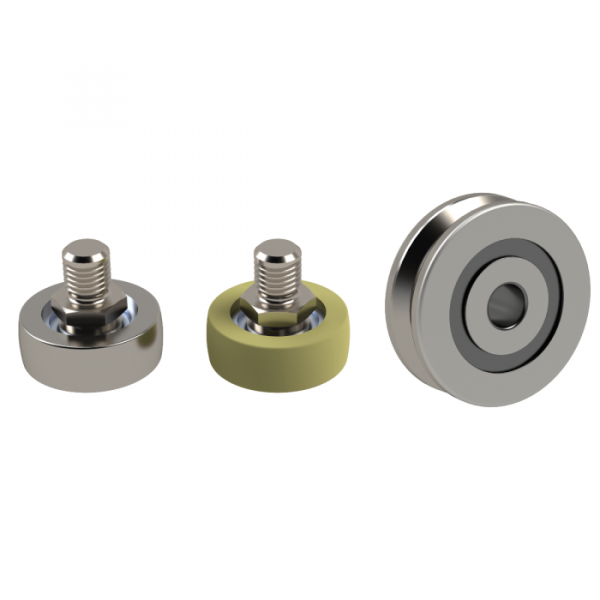
智鑫航滚轮导轨适配玻璃加料机、投料机摆杆和斜毯式导向机构,从结构上回应上述三个难题:
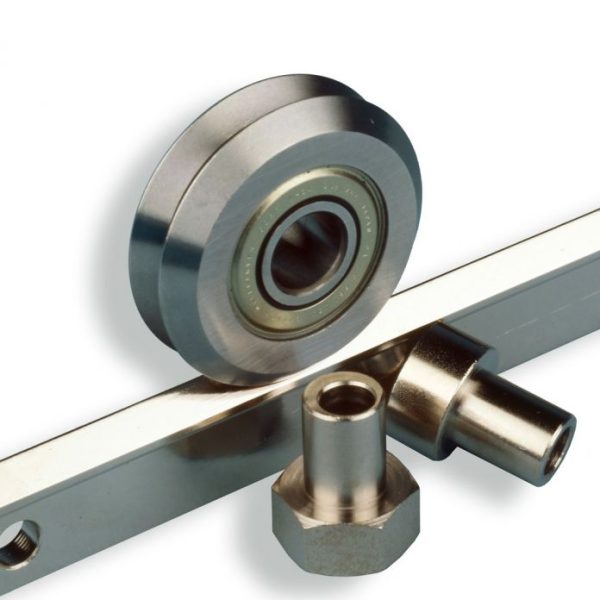
V 型滚轮自清洁。滚轮往复移动时,V 型结构可自动剥离、排出矿粉碎屑,粉尘不容易在滚动副内堆积,减少磨粒磨损。
支持免润滑使用。适配无法持续供油的工况,不依赖润滑脂,也就不会出现油脂黏粉形成油泥的问题,现场更省心。
重载承载。滚轮与导轨的接触形式可以承受较大载荷,配合多点布置,重载下导向运行稳定,不容易因偏载造成卡滞。
维护简单。滚轮等易损件可单件更换,不需要整根导轨报废,清理和检修动作更轻量。
三、客户获益
有效减少设备停机清理与部件更换频次,保障玻璃原料连续投料输送。免维护周期拉长后,备件消耗和人工成本同步下降;重载工况下导向运行稳定可靠,整条原料输送产线的稼动率更高,非计划停机带来的生产损失更少。
玻璃原料搬运不是精密加工场景,但它决定了整条产线能不能连续“吃得饱”。滚轮导轨的思路不是把粉尘挡在外面,而是让导向副在粉尘环境里照样能跑、能排、能换件,这才是重载脏工况下更现实的可靠性。