应用工况:圆弧、柔性
行业分类:航空航天
一、行业痛点:蒙皮铆接为什么必须「柔性变曲率」
大飞机机身蒙皮是典型的大尺寸薄壁曲面件,铆接工位沿机身纵向分布,而蒙皮在不同部位的曲率半径并不一致——机头段曲率大、机身中段相对平缓、尾段又逐渐收窄。一台自动化铆接设备若要覆盖这些部位,导向系统就必须跟着工件表面走,而不是让工件迁就设备。实际选型时,用户通常会撞上三堵墙:
· 普通直线导轨只能走直线。滚珠直线导轨的滑块与轨道是刚性配合,运动轨迹被轨道形状锁死,要做圆弧运动只能改用圆弧导轨;而一体式圆弧导轨的曲率是固定的,一种半径对应一种规格。
· 多曲率切换意味着多套工装。蒙皮有几种圆弧半径,就要备几套圆弧导轨并整体更换,换型时间长、工装成本高——柔性化生产反而做成了刚性。
· 承载与柔性难以兼顾。铆接设备整机重达 100kg,还伴随铆枪冲击与进给反力。轻量化的柔性轨道往往扛不住,而扛得住的方案又做不出柔性跟随。
二、智鑫航解决方案:三号滚轮 + 柔性轨道组合
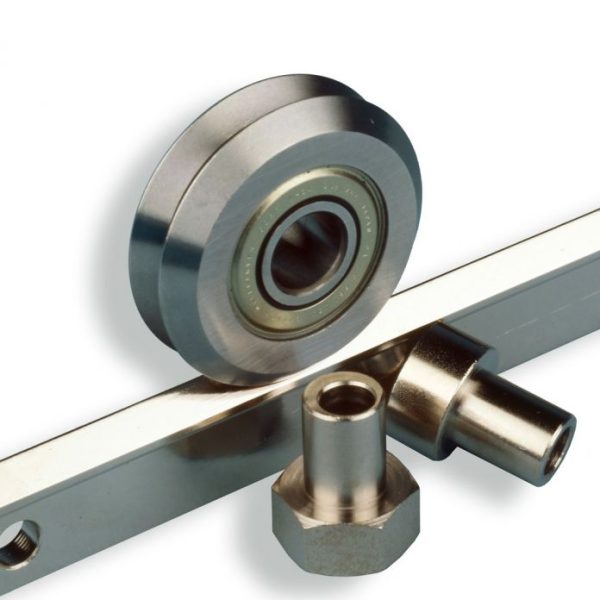
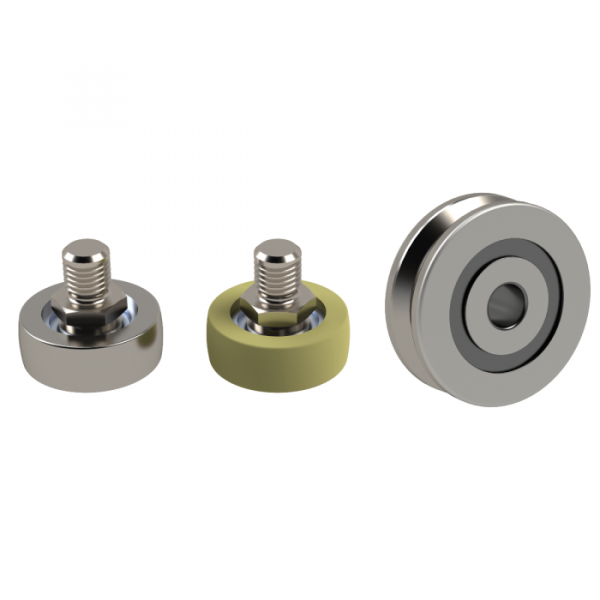
针对「多圆弧曲率柔性运动 + 100kg 设备负载」这一极限工况,方案选用智鑫航三号滚轮,单滚轮径向负载 590kg、轴向负载 170kg。核心思路是把「轨道决定轨迹」改成「滚轮组适配轨迹」:
· 滚轮组可贴合不同曲率的轨道。多组滚轮以组合形式抱合轨道,滚轮与轨面为线接触;当轨道曲率变化时,滚轮组可通过相对位置调整继续贴合,从而在同一套机构上实现变曲率跟随运动,不必为每种圆弧半径单独更换工装。
· 承载冗余充足。单轮径向 590kg 的承载能力,相对于 100kg 的整机重量留有多倍冗余,可平稳承受铆接设备自重以及铆接过程中的冲击载荷,不会因柔性结构而牺牲刚性。
· 偏心滚轮可调预紧。通过偏心轴调节滚轮与轨道之间的预紧量,消除配合间隙,兼顾运动平顺性与定位刚性,避免铆接过程中的振颤影响铆钉成形质量。
· 拼接轨道易于延展。蒙皮尺寸大、铆接行程长,柔性轨道需要分段拼接。滚轮方案的对接工艺比滚珠线轨更容易,过缝顿挫小,有利于长行程连续作业。
三、客户获益
· 一套机构覆盖多种圆弧半径。无需为不同曲率的蒙皮更换导向工装,换型时间大幅压缩,柔性化生产真正落地。
· 重载下运动平稳。三号滚轮承载余量充足,稳定承载 100kg 自动化铆接设备,铆接过程无爬行、无卡滞。
· 现场验证可靠。整套导向系统在现场稳定使用三年无任何故障,保障大飞机蒙皮铆接作业连续可靠开展。
案例总结
大飞机蒙皮铆接设备需要适配多种圆弧曲率、设备自重 100kg,普通直线导轨与一体式圆弧导轨都无法同时满足柔性变曲率与重载的要求。智鑫航三号滚轮以径向 590kg、轴向 170kg 的负载能力,配合可调预紧的滚轮组结构,兼顾了柔性轨道跟随与重载承载,客户现场稳定使用三年无故障。